Tin tức

Quy trình sản xuất bu lông

2026-06-16

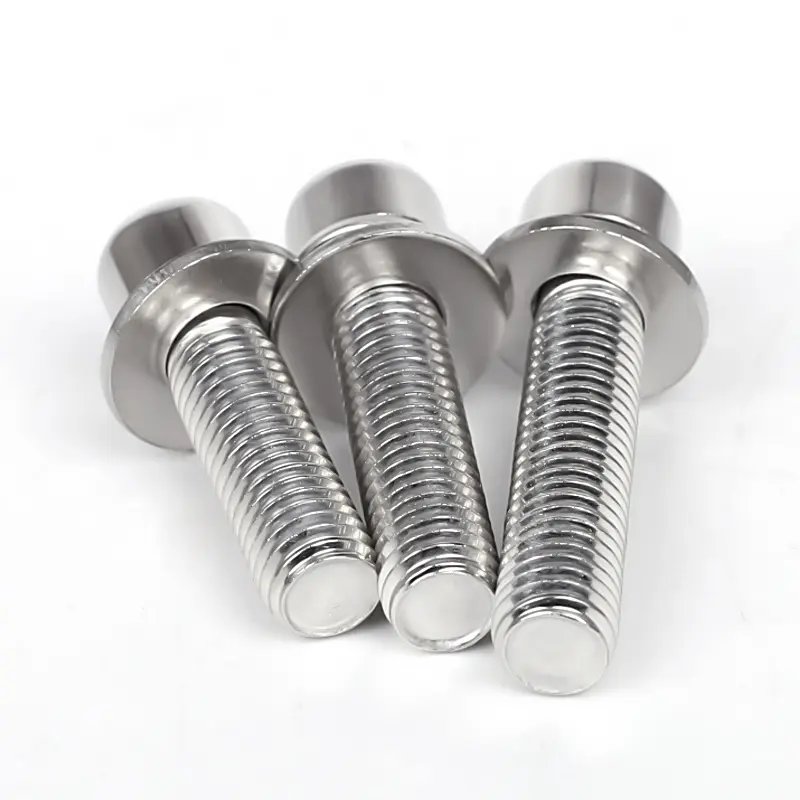
Bu lôngđược phân loại thành bu lông thép carbon thông thường, bu lông cường độ cao (cấp 8,8, 10,9 và 12,9) và bu lông thép không gỉ. Mặc dù các quy trình sản xuất cơ bản phần lớn tương tự nhau, bu lông cường độ cao yêu cầu bước xử lý nhiệt bổ sung, trong khi bu lông thép không gỉ trải qua quá trình tẩy rửa và thụ động. 

I. Kiểm tra nguyên liệu thô đến

Nguyên liệu: Dây thép (thép cuộn); các loại vật liệu bao gồm Q235, 45 #, 40Cr, 35CrMo và thép không gỉ 304/316.

Kiểm tra bằng mắt: Kiểm tra các vết nứt, rỉ sét hoặc bong tróc bề mặt.

Thử nghiệm hóa lý: Phân tích quang phổ vật liệu, độ bền kéo và độ cứng.

Xác minh kích thước: Đảm bảo đường kính dây đáp ứng các thông số kỹ thuật của phôi bu lông.


II. Vẽ dây (Vẽ nguội)

Đường kính thanh dây ban đầu quá khổ và phải được rút xuống đường kính trống tiêu chuẩn.

Tẩy: Ngâm axit clohydric để loại bỏ cặn bề mặt và rỉ sét.

Trung hòa, rửa sạch bằng nước và photphat: Hình thành màng photphat bôi trơn trên bề mặt.

Xà phòng hóa: Sử dụng bột bôi trơn để giảm mài mòn trên khuôn đầu nguội.

Vẽ nguội: Vẽ nhiều lần để giảm đường kính dây xuống kích thước xử lý mục tiêu.

Cuộn dây: Dây được quấn thành cuộn, sẵn sàng cho quá trình nguội.


III. Đầu nguội (Quy trình cốt lõi: Tạo hình đầu bu lông và phôi trong một thao tác)

Sử dụng máy làm lạnh đa trạm; hình thành xảy ra thông qua quá trình ép đùn ở nhiệt độ phòng (không gia nhiệt).

Nạp và cắt: Dây nguyên liệu được cắt theo tổng chiều dài bu lông yêu cầu.

Cú đấm đầu tiên (tiêu đề trước): Đùn ban đầu để tạo thành hình dạng đầu.

Cú đấm thứ hai (kết thúc tiêu đề): Tạo thành đầu lục giác, đầu tròn hoặc đầu chảo; đồng thời làm giảm đường kính thân và tạo thành phần vát mép.

Đẩy ra: Tạo ra một phôi bu lông có chuôi trơn (không có ren).

Kiểm soát khuyết tật: Kiểm tra vết nứt đầu, đầu lệch tâm, chiều dài thân không nhất quán và vệt.


IV. Cán sợi (Xử lý sợi)

Được phân biệt bằng cách cán ren (đối với bu lông có độ chính xác cao, độ bền cao) so với cán ren khuôn phẳng (đối với bu lông tiêu chuẩn).

Tải phôi, định vị và kẹp.

Hai khuôn cán ren quay với nhau để đùn các sợi bên ngoài tiêu chuẩn lên thân.

Kiểm tra thước đo ren (Đi/Không Đi): Đảm bảo độ chính xác vừa vặn của ren.

Deburring: Loại bỏ các vệt từ các cạnh ren.


V. Xử lý nhiệt (Chỉ yêu cầu đối với thép cường độ caobu lông, Lớp 4,8 trở lên; tùy chọn cho bu lông cấp 4,8 tiêu chuẩn)

Mục đích: Tăng cường độ bền, độ cứng, độ dẻo dai, đạt... 8.8/10.9/12.9 Cấp độ bền

1. Làm nguội

Nung nóng trong lò đai lưới đến 800–900°C, sau đó làm nguội dầu nhanh để tăng độ cứng.

2. Ủ

Hâm nóng và giữ ở nhiệt độ trung bình để giảm bớt ứng suất làm nguội bên trong và ngăn ngừa hiện tượng gãy giòn.

3. Làm mát & Xả

Kiểm tra độ cứng và vi cấu trúc sau xử lý nhiệt; những phần không phù hợp sẽ được làm lại.


VI. Xử lý bề mặt (Chống ăn mòn/rỉ sét; quy trình được lựa chọn dựa trên yêu cầu)

1. Mạ điện (Bu lông tiêu chuẩn)

Tẩy dầu mỡ → Tẩy → Kích hoạt → Mạ kẽm → Thụ động (Trắng xanh, óng ánh, đen) → Niêm phong

Ưu điểm: Chi phí thấp; Nhược điểm: Dễ bị giòn do hydro ở nhiệt độ cao; cấm mạ điện đối với bu lông cường độ cao 10,9/12,9.

2. Mạ kẽm nhúng nóng (Ngành điện & bu lông ngoài trời chịu tải nặng)

Ngâm và trợ dung → Nhúng kẽm ở nhiệt độ cao; lớp phủ dày, chống ăn mòn tuyệt vời; chủ đề yêu cầu làm sạch sau quá trình.

3. Dacromet/Geomet (Dành cho bu lông cường độ cao)

Không có hiện tượng giòn hydro; khả năng chống gỉ vượt trội so với mạ kẽm; chống phun muối; sự lựa chọn chủ đạo cho các thành phần năng lượng mới và ô tô có độ bền cao.

4. Blackening/Bluning (Bu lông trong nhà giá rẻ)

Oxy hóa kiềm; chỉ bảo vệ chống gỉ ngắn hạn; không có lớp phủ.

5. Thép không gỉ cụ thể: Ngâm & thụ động

Loại bỏ cặn/oxit xử lý; tăng cường khả năng chống gỉ của thép không gỉ.


VII. Kiểm tra và phân loại đầy đủ

Kiểm tra bằng mắt (100%): Vết nứt, vết lõm, gờ, bong tróc lớp phủ.

Kiểm tra kích thước: Tổng chiều dài, chiều rộng lục giác trên các tấm phẳng, độ dày, đường kính ngoài của ren.

Kiểm tra điểm cơ học: Độ bền kéo, cường độ chảy, độ cứng, kiểm tra mô-men xoắn.

Máy phân loại quang học: Tự động phân loại để loại bỏ các chi tiết lỗi.

VIII. Nướng bằng hydro (Bắt buộc đối với bu lông cường độ cao mạ kẽm)

Nướng ở 200–230°C trong 2–4 giờ trong vòng 24 giờ sau khi mạ để loại bỏ hiện tượng giòn do hydro và ngăn ngừa hiện tượng gãy do ứng suất gây ra.


IX. Bao bì & Kho bãi

Đóng gói theo đặc điểm kỹ thuật và cấp; dán nhãn (thông số kỹ thuật, sức mạnh, vật liệu, số lô). Bao bì chống ẩm; kho bãi và vận chuyển.


Tin tức liên quan
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật